你的现场,可能正卡在这几步
覆盖外观缺陷、字符识别、装配完整性、漆面与孔位测量,把检测结果与 VIN、工单和 MES 质量档案关联。
漏检 / 误检
“人工检测受经验、疲劳和光照影响,漏检与误检难稳定控制。”
稳定成像 + AI 判定 + 异常复核,按验收口径评估指标。
追溯困难
“检测结果难绑定车辆、工单、视频和返修记录。”
检测图片、结果与 VIN/工单/MES 数据关联归档。
标准不一致
“多工位检测标准不一致,质量数据难沉淀。”
统一缺陷库、判定阈值和复核流程,形成可分析数据。
节拍压力
“单点算法不考虑触发、光源和接口,很难上线。”
从触发同步、光学成像到接口联调一体设计。
我们怎么做
不是把功能列一遍,而是把每个能力落到现场动作上。
工业 OCR
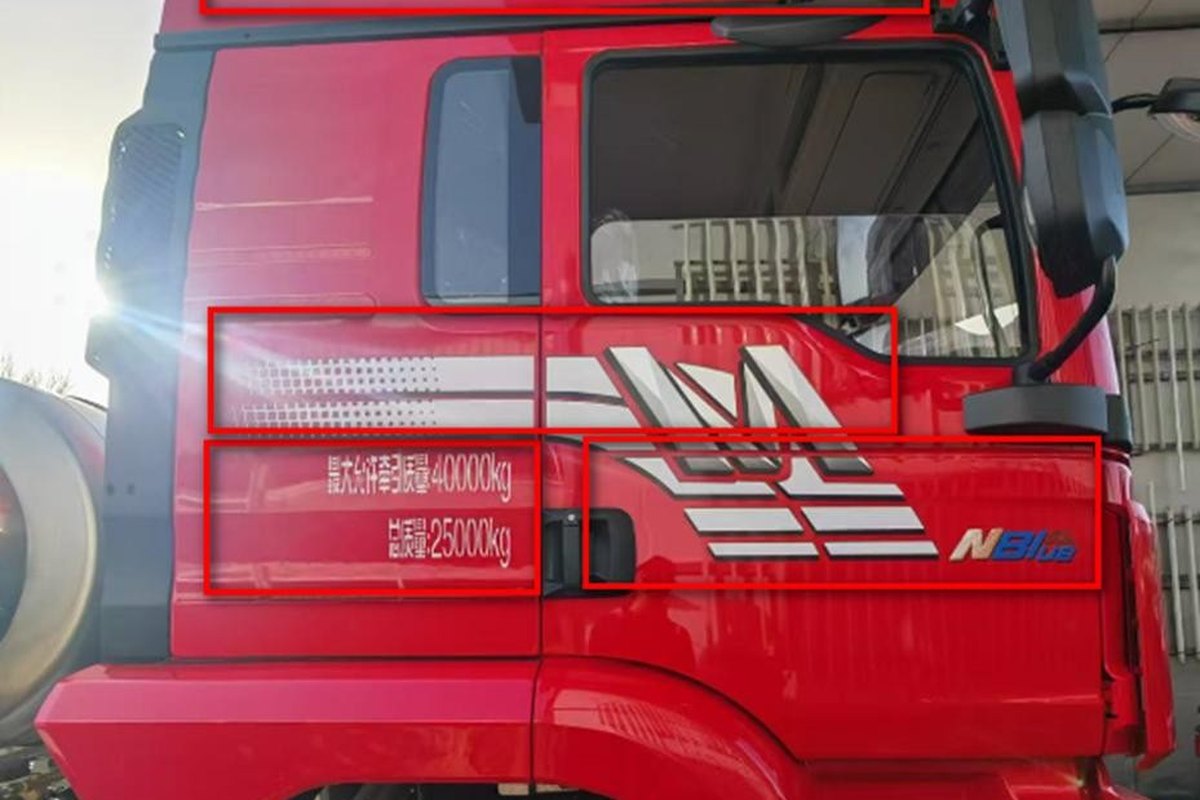
VIN、喷码、标签、铭牌等字符的定位、分割与识别。
表面缺陷检测
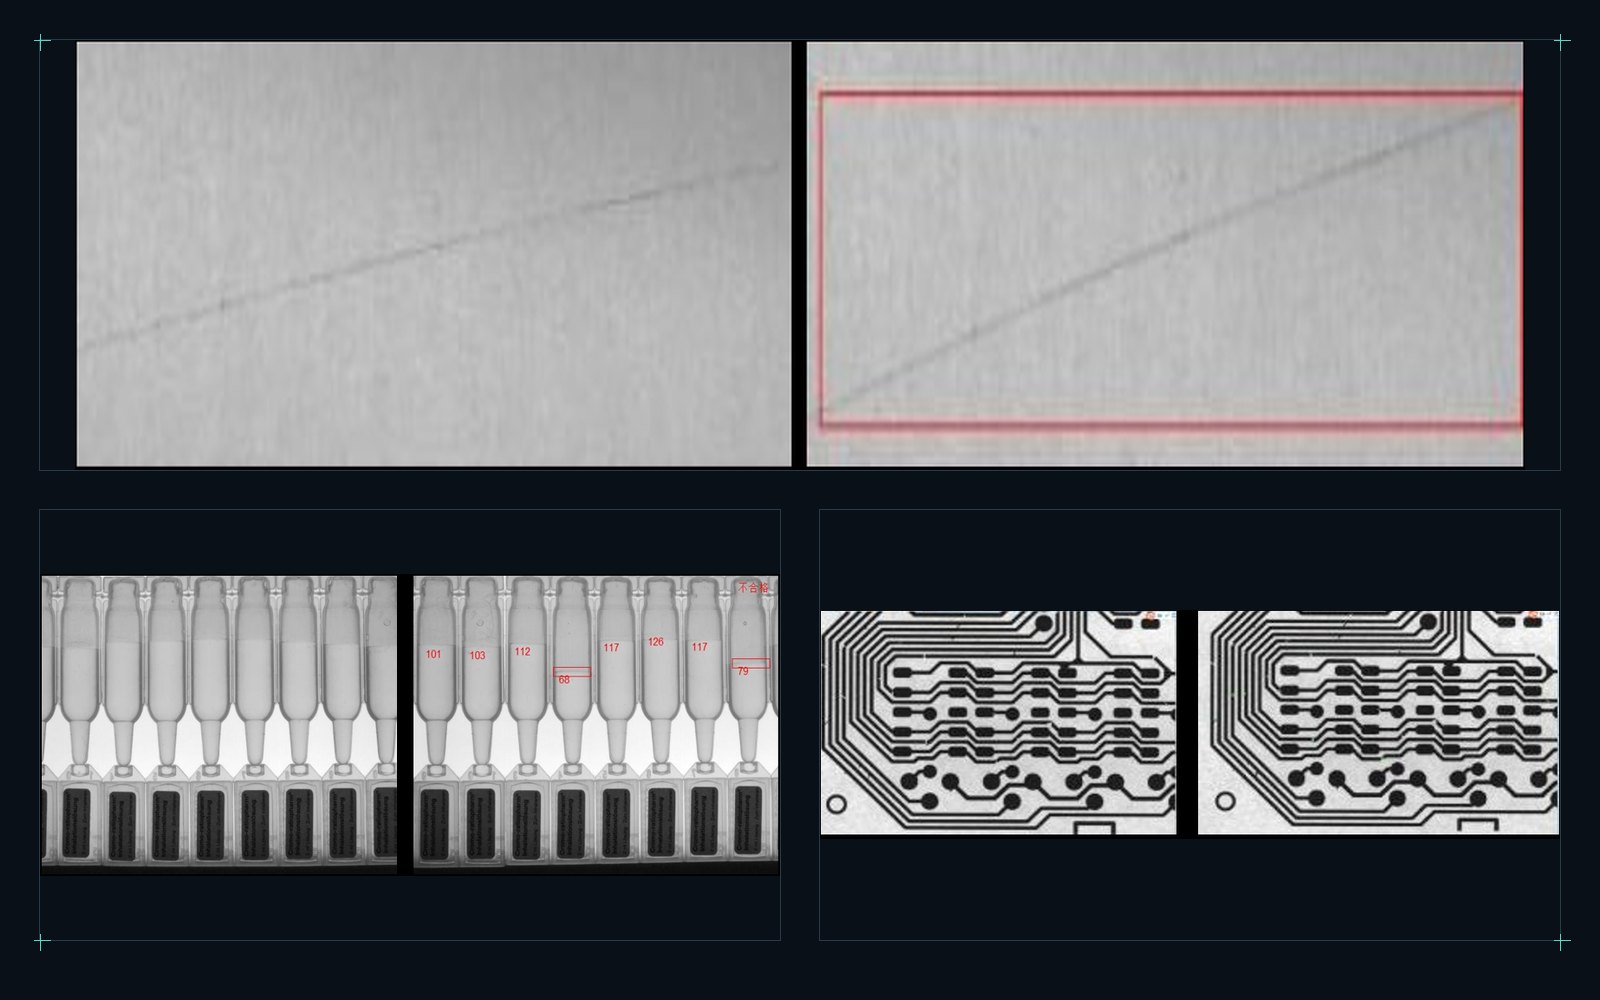
划痕、锈蚀、漆点、流挂、断笔、缺失、脏污等外观异常。
几何测量
孔位孔径、角度、间隙、液位等尺寸与轮廓测量。
装配完整性
导流罩、备胎、螺母、支架、焊点、插件等有无与错漏装。
质量追溯
检测结果与 VIN、工单、图片、视频和电子质量档案关联。
从工位触发到追溯
把“怎么做”拆成可执行的步骤;每一步都能对应到设备、算法、软件或验收动作。
- 01
工位触发
由产线 PLC、光电或工位停顿触发检测。
- 02
多光源成像
按缺陷类型选择明场、暗场、同轴或频闪光源。
- 03
检测分类
缺陷检测、OCR、装配完整性与尺寸测量并行。
- 04
复判
低置信度结果进入人工复判,保留多光源对比图。
- 05
数据绑定
结果与 VIN、工单、图片和工位信息关联。
- 06
追溯
质量档案进入 MES/追溯系统,支持返修与查询。
不是多一个功能,是少一次返工
这些差异点决定现场能不能稳定跑,而不是演示能不能过。
四模组覆盖多类工位
总装、装焊精整、漆面平整度、车架纵梁四个检测模组,可按工位单独部署或整线组合。
成像、算法、接口一起设计
视觉项目能否上线,往往取决于触发、光源、节拍和 MES 接口,而不是单个模型。
这些现场,通常先从这类产品开始
场景只是入口,具体方案要按工件、节拍、现场条件和验收口径确定。
做过什么,怎么验证
客户案例(脱敏)与方案演示分开标注;没有证据的地方不硬写。
从一次现场诊断开始
先确认能不能做、怎么做,再谈报价和周期。
- 01样件与缺陷库
采集合格、缺陷和边界样本,确认验收口径。
- 02光学与节拍验证
验证光源、镜头、曝光、触发与现场节拍。
- 03算法与软件联调
完成模型、检测界面、复核与报表配置。
- 04设备集成与验收
联调相机、光源、结构、PLC/MES 并按工位验收。
常见问题
能检哪些缺陷?
外观缺陷、字符识别、装配完整性、漆面与尺寸测量等;需要提供样件和缺陷库做 POC。
反光、透明、色差怎么处理?
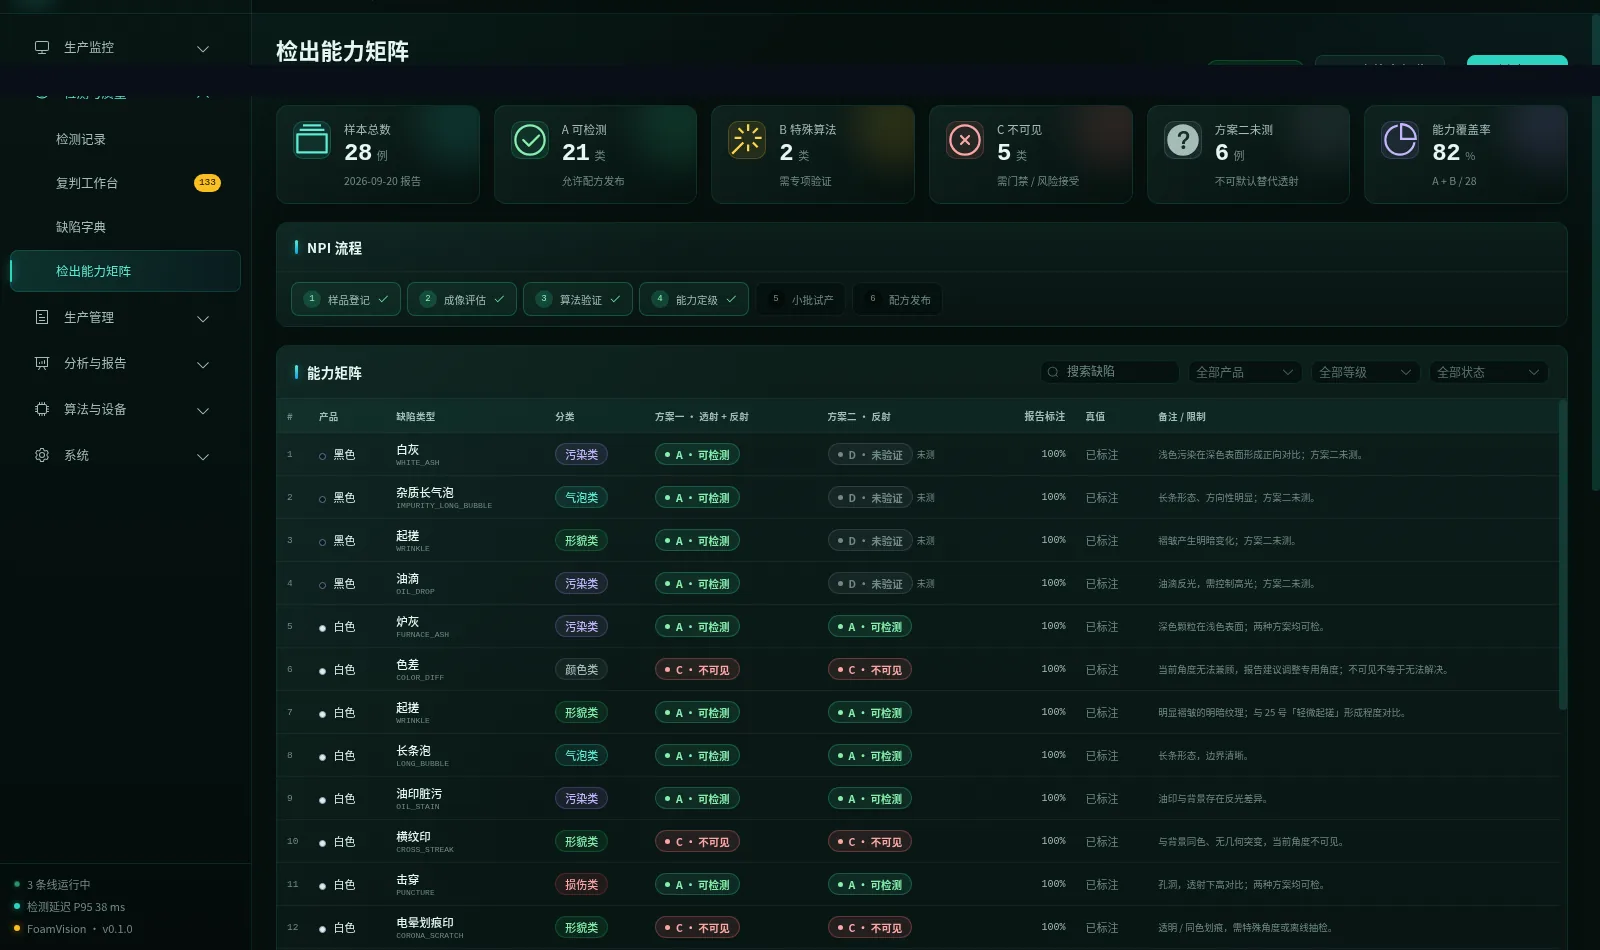
通过多光源、多相机、偏振/同轴/暗场等光学方案组合;有些缺陷在当前光学条件下不可见,需要先做成像验证。
和 MES 怎么接?
检测结果可按 VIN/工单/SN 写入 MES 或追溯系统;接口方式按现有系统确定。
验收指标怎么定?
按双方确认的缺陷类型、样本量、漏检率、误检率和节拍验收;典型场景可达 99% 以上需 POC 验证。